开模决策
要不要开模:一副模具什么时候才回本
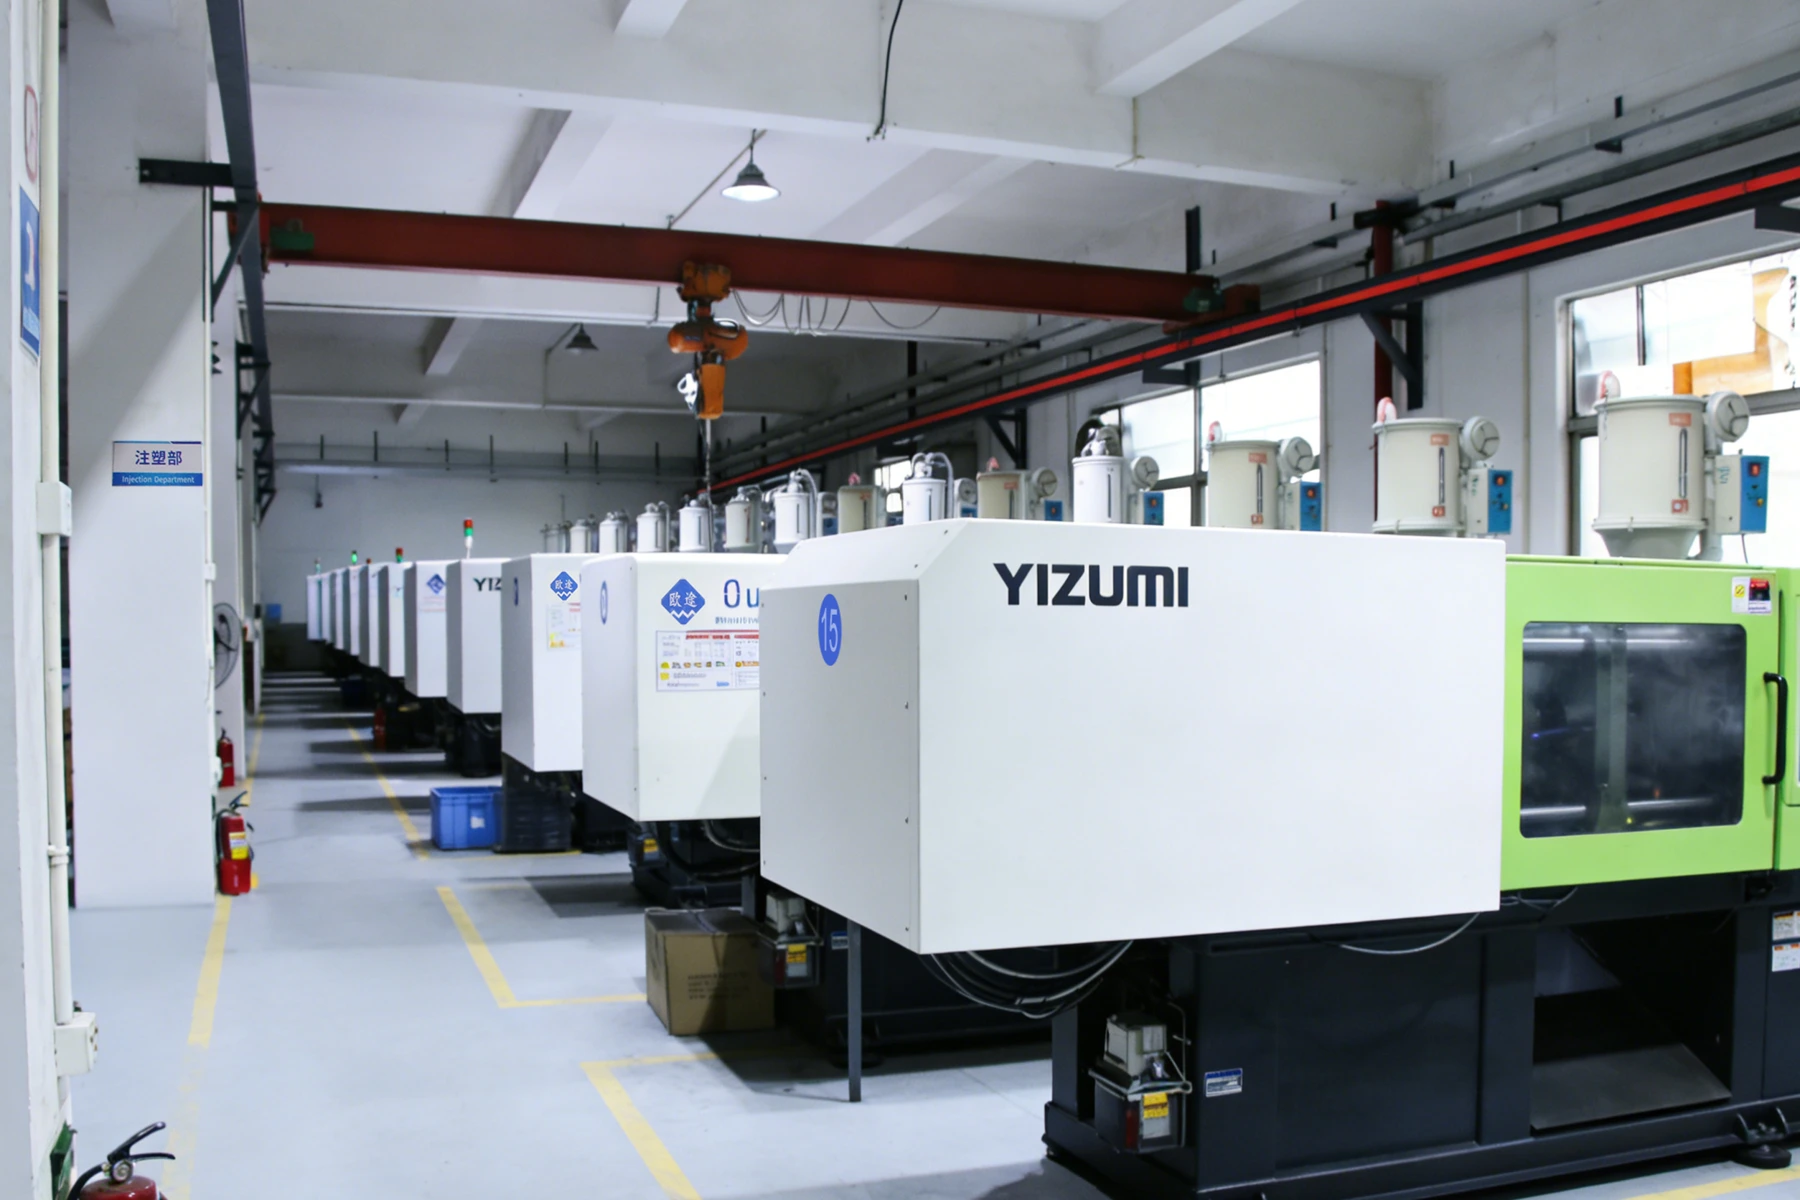
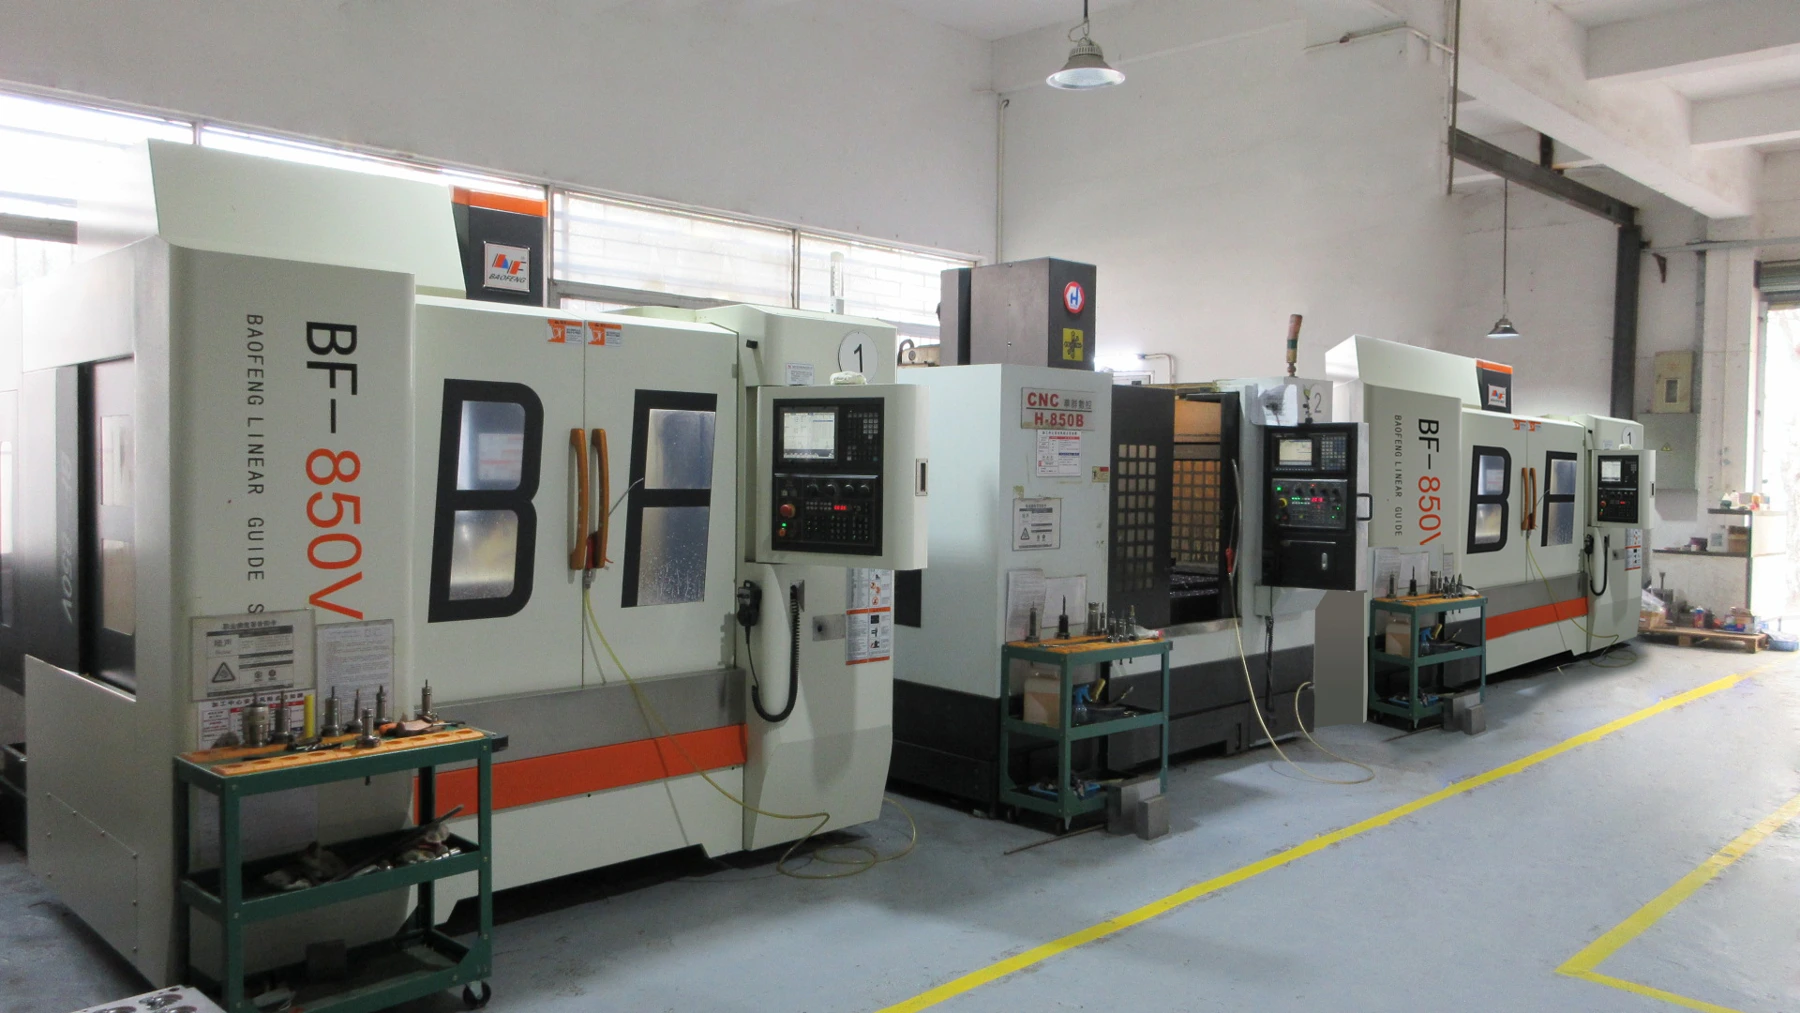
配图按主题采用工厂实拍素材。仍标注示意的图片用于说明主题,不作为生产或检测记录。
目录| 收起
先说结论
通往一只“定制的杯子”有三条路:在现成模具上换颜色和印刷、在现成模具上改结构、开一副新模具。三条路的成本量级差 10 倍以上,交期差 20–50 天,很多项目根本不需要第三条。
判断规则:只有当“你的形状在现成库里找不到近似款”,或者“这个形状是你的核心资产”时,才值得开模。其余情况都该在现成模具上做文章。
下面把三条路各自的边界、开模回本的算式、决定模具费的六个变量、腔数怎么影响产出、从图纸到可出货的六个阶段,一条条写清楚。模具费的具体数字我们不公开报价,但算式给你,你可以用任何一家的报价代进去算。
三条路,先看清边界
绝大多数询价第一句是“我要定制一个杯子”。但“定制”这个词在车间里对应三件完全不同的事,先分清能省掉一半的沟通成本。
| 路径 | 改什么 | 起订量 | 周期 | 适合谁 |
|---|---|---|---|---|
| A. 现成模 + 换色/印刷 | 颜色、图案、包装 | 10 件 | 7–12 天打样,25–30 天量产 | 品牌礼品、活动、试市场 |
| B. 现成模 + 改结构 | 加手柄、改高度、换盖型 | 通常 1,000–3,000 件 | 改模 10–20 天 + 量产 25–30 天 | 连锁门店、有明确功能需求 |
| C. 开新模 | 整个形状 | 3,000 件起 | 开模 20–30 天 + 量产 25–30 天 | 自有品牌、独家结构、专利款 |
B 路径最容易被低估。在旧模上改结构,本质是“在已经淬硬的钢上动刀”,加工难度高于新做一副模。所以当供应商说“改模不如新开一副”,多数时候是真话,不是想多收钱。
开模什么时候才回本?
回本只有一条算法:开模方案的单只成本 × 数量,要明显低于现成模方案的单只成本 × 同一数量。注意是“明显低于”,因为开模还带来两个隐性成本:时间(20–30 天)和一次性沉没(模具费不退)。
换句话说,开模省的是“每只的材料与加工”,花的是“一次性的模具”。数量越大,省得越多;数量不够,模具费永远摊不回来。
这里有个反直觉的点:开模不一定让单价变低。新模的腔数、材料、结构往往更优,但如果数量不够,模具摊销会把单价顶上去。所以我们经常劝客户“先别开模”,这不是客气话。
决定模具费的六个变量
同样一只 500 毫升的杯子,模具费可能差一倍以上。差别就在下面六项,询价时逐项问,报价才有可比性。
| 变量 | 影响方向 | 怎么问 |
|---|---|---|
| 腔数(一模出几只) | 腔数越多模具越贵,但单只成本越低 | 这套模几腔?单只摊多少? |
| 钢材 | 普通钢 vs 淬硬钢,寿命差 3–5 倍 | 模芯用什么钢?能做多少模次? |
| 结构复杂度 | 滑块、抽芯、螺纹每加一项都加钱 | 有没有滑块/抽芯?几处? |
| 表面处理 | 高光、蚀纹、镜面都要额外工序 | 型腔表面怎么处理?有没有纹理编号? |
| 热流道 | 加了贵,但省料、缩短周期 | 是冷流道还是热流道? |
| 试模次数 | 含几次试模?超出怎么算? | 含几次 T1?改模含在内吗? |
最常被忽略的是“试模次数”。模具第一次上机几乎不可能一次到位,通常要 T1、T2 两轮调整。报价里含几次试模、超出怎么收费,一定要写在合同里,否则后期会变成一笔说不清的追加。
腔数决定产出,产出决定交期
腔数是一副模具最核心的经济参数。一模出 4 只和一模出 1 只,同样机台、同样时间,产出差 4 倍,单只成本差得很远——但模具费也差得多。
| 腔数 | 单次产出 | 日产能(按 22 小时计) | 适合数量 |
|---|---|---|---|
| 1 腔 | 1 只 | 约 1,200–1,500 只 | 1 万件以下,试水款 |
| 2 腔 | 2 只 | 约 2,400–3,000 只 | 1–3 万件 |
| 4 腔 | 4 只 | 约 4,800–6,000 只 | 3–10 万件 |
| 8 腔 | 8 只 | 约 9,600–12,000 只 | 10 万件以上 |
注意这里只算成型。印刷是另一条产能线:多腔模具出来的杯子,印刷还是逐只印,所以真正的瓶颈常在印刷,不在注塑。定制图案越复杂,这个瓶颈越明显。
从图纸到可出货,六个阶段
开模不是“付钱等 30 天”。中间有六道关卡,每一道都需要你确认,确认慢了整体就慢。
- 图纸评审(3–5 天):确认容量、壁厚、拔模角、缩水率。这一步没做对,后面全错。
- 模具设计(5–7 天):分型面、浇口位置、冷却水路、顶出方式。你要签的是 2D 结构图。
- 加工(15–20 天):CNC、电火花、线切割、抛光。这段时间你基本无事可做,但可以催进度照片。
- T1 试模(1 天):第一版样件出来,看外观、尺寸、变形。多数项目在这里要改一版。
- 改模与 T2(5–10 天):修浇口、调冷却、改顶出。改得越多,周期越长。
- 首件确认(1–2 天):签首件样,封样。签完之后,量产才有基准。
“签首件”这一步不能省。它是后面所有质量争议的唯一基准。没有封样,验货时说什么都是各说各话。
模具归谁?能不能搬走?
这是商务问题,不是技术问题,但纠纷最多。惯例是:客户出资的模具,使用权归客户,实物通常留在工厂,因为搬模需要拆装、重新对刀、重新试模,成本不低,而且换厂后原来的工艺参数全部作废。
我们的做法是把三条写进报价单:模具费金额与支付节点、独家使用期限与范围、以及“停止合作后模具如何处置”的条款。这三条不写清,后面一定有一次不愉快。
| 条款 | 要写清什么 | 不写会怎样 |
|---|---|---|
| 所有权 | 谁付钱、谁拥有使用权 | 换供应商时被扣模 |
| 独家性 | 是否只为你生产、期限多久、覆盖哪些市场 | 同款出现在别家货架上 |
| 维护与寿命 | 多少模次后保养、保养谁付 | 模具老化后产品变形,责任不清 |
| 搬模条件 | 能否搬、费用谁承担、需提前多久通知 | 想换厂时被卡住 |
| 改模权限 | 谁能改、改动后归谁 | 工厂自行改模做别的客户 |
三个看不见的坑
这三件事在图纸阶段看不出来,量产后才暴露,而且每一件都会导致整批返工。
- 缩水率:塑料冷却会收缩,不同材料收缩率不同(PP 约 1.5%–2.5%,Tritan 约 0.5%–0.7%)。模具按错收缩率做,出来的杯子容量就不对。
- 拔模角:没有拔模角或角度不够,脱模会拉伤表面,表现出来就是“杯身有拉丝痕”。
- 夹口线位置:分型面一定留下一条线。这条线放在哪里,决定了它是否刺手、是否破坏图案。必须在设计阶段就指定。
还有一个更隐蔽的:壁厚不均。设计上看着均匀,实际因为流道走向,远端会薄。薄的地方先冷却、先变形,成品就是椭的。这一项只能在 T1 样件上量,图纸上看不出来。
这个方法看不出来什么
第一,它算不出这副模具能给你带来多少生意。模具是资产,资产的价值取决于你卖了多少只,不取决于模具本身多精密。
第二,它判断不了“这个形状有没有专利风险”。如果新形状是照着某个品牌做的,风险在你这边,我们能做的是提醒,不是替你检索。
第三,表里的产能是估算值,不是承诺。真实产能受机台空档、壁厚、材料流动性影响,签合同前应该让我们按你的具体图纸重算一次。
下一步:先别急着说开模
把用途、容量、参考图、预计年用量发给我们。我们会先回答一个问题:现成库里有几款接近的,差在哪。如果差得不多,改颜色和印刷就能解决,成本只有开模的零头。
确实需要开模,就把年用量和期望单价一起给。我们按“模具费 ÷ 数量 + 单只成本”给你算到 1 万、3 万、5 万三个量级的单价,你自己看哪个量级开始划算。